Språk
Når det gjelder industriell automasjon og høysyklus spesialiserte kabinetter, er valget av innrammingsmateriale ikke bare en strukturell beslutning – det er en ytelsesvariabel. Ekstruderte aluminiumsprofiler har beveget seg utover grunnleggende innramming for å bli kjernen for bevegelsespresisjon, lastfordeling og miljøforsegling. Denne analysen dissekerer ingeniørlogikken bak spesialiserte profilgeometrier, med fokus på teleskopdør aluminiumsprofil , aluminiumsprofil av hylsetype , og deres integrering i komplett skyvedørssystemer .
1. Kjerneprofilgeometrier for bevegelsesoptimerte dører
Det funksjonelle skillet mellom grunnleggende industriporter og høyytelses spesialiserte systemer ligger i låsemekanisme og spore interaksjon . Tre profilfamilier dominerer dette ingeniørområdet:
1.1 Teleskopiske flersporsprofiler
Designet for åpninger der takhøyde er begrenset, men spennvidden er betydelig, flerspors teleskopprofiler operere på synkroniserte overlappende paneler. Hvert blad inneholder en dedikert løpebane som hekker i den tilstøtende profilen, og oppnår åpningsforhold på opptil 80 % av den totale bredden. Den teleskopdør aluminiumsprofil Inneholder vanligvis en C-kanal for styreruller og et forsterket bulb-forseglingsspor for å opprettholde lufttrykkforskjeller i renromsmiljøer.
1.2 Erme-type og sammenlåsende stiler
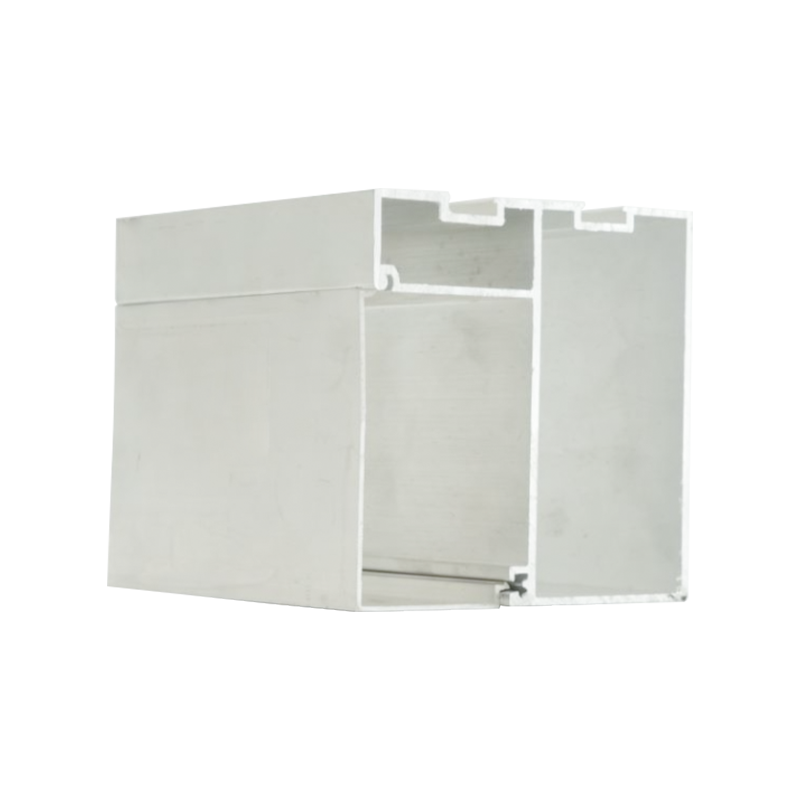
Der sikkerhet og luftinfiltrasjon er kritisk, aluminiumsprofil av hylsetype og låsende dørstiler gi en labyrintforsegling. Hylsedesignet involverer et ytre hult kammer som mottar en mindre indre ekstrudering, og skaper et termisk brudd og en fysisk barriere mot støv. Forriglede stengler bruker en krok-og-fordypningsgeometri: under vindbelastning eller trykkforskjell roterer kroken inn i fordypningen, og låser dørbladene selv uten ekstra maskinvare.
2. Skyvedørsystemteknikk: Fra spor til blad
En integrert skyvedørssystem krever fire innbyrdes avhengige underkomponenter: overliggende skinneprofiler, rullevogner, bladprofiler og bunnføringer. Feil i et enkelt element fører til binding, overdreven slitasje eller avsporing.
2.1 Overhead sporprofiler og tunge styreskinner
Overhead sporprofiler er typisk utformet som en lukket hulseksjon med en omvendt T-spor eller C-kanal. Geometrien fordeler belastningen fra vognhjulene over to kontaktflenser, noe som reduserer punktbelastningen. For høysyklusapplikasjoner (50 000 sykluser/år), kraftige styreskinner innlemme en slitesterk innsats av rustfritt stål co-ekstrudert i aluminiumsskinnen. Denne bimetallkonstruksjonen øker levetiden med 300 % sammenlignet med blank aluminium-på-stål-kontakt, som bekreftet ved lineær slitasjetesting under 200 kg punktbelastning.
2.2 Automatiske skyvedørsprofiler
Fremveksten av sensordrevne automatiserte innganger har født en spesifikk klasse av automatiske skyvedørsprofiler . Disse profilene inkluderer innebygde løpebaner for synkrone reimdrifter og innfelte kanaler for magnetstrimmelsensorer. En viktig designfunksjon er det asymmetriske hule kammeret – større på drivsiden for å romme motorkoblingen, mindre på bakkanten for å opprettholde balansen. Data fra syklustesting viser at profiler med integrerte belteføringer reduserer sidevibrasjonsamplitude med 0,7 mm sammenlignet med ettermonterte beltefester.
Sammenlignende ytelse: Standard vs. Spesialiserte profiler
| Parameter | Standard C-kanal | Teleskopisk / hylseprofil |
|---|---|---|
| Maks dørvekt (kg) | 120 | 280 |
| Luftinfiltrasjon (m³/t/m @ 50Pa) | 8.5 | ≤2,1 |
| Driftssykluser (uten overhaling) | 25 000 | 75 000 |
| Alternativ for termisk pause | Nei | Integrert polyamid |
3. Skyvedørsrammedetaljer: Presisjon i skjøter og toleranser
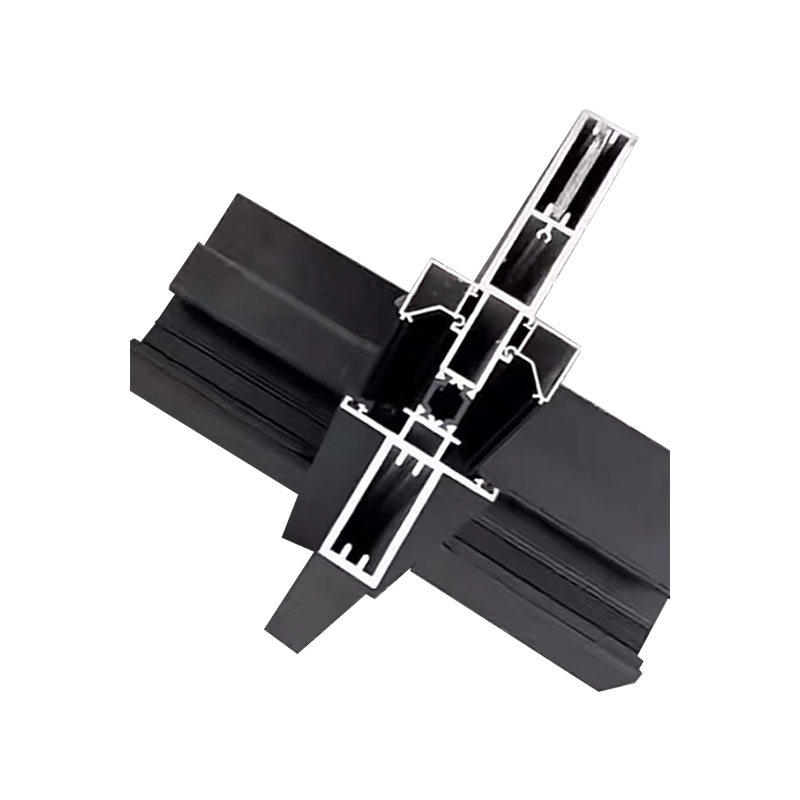
Den skyvedørsrammedetalj er ofte den oversett determinanten for langsiktig pålitelighet. Industrielle rammer skiller seg fra boligsystemer på tre kritiske aspekter: hjørneskjøtstivhet, terskelovergangsgeometri og ekspansjonsovernatting.
3.1 Hjørnefugeteknikk
For kraftige skyvesystemer overgår gjæringshjørner med innvendige rustfrie stålbraketter grunnleggende skrueportskjøter med en faktor på 2,5 i torsjonsstivhet. Rammeekstruderingen inkluderer en dedikert 10 mm x 3 mm lomme for en skjult hjørnebrakett, som tillater forspenning av skjøten. Ved riktig dreiemoment (15-18 Nm for M8-fester), opprettholder rammen en retthet innenfor 0,5 mm per meter selv etter 100 000 driftssykluser.
3.2 Integrasjon av terskel og guide
Bunnguider for skyvedørssystems må motstå akkumulering av rusk samtidig som den gir sidebegrensninger. Det optimale skyvedørsrammedetalj bruker en innfelt føringskanal som sitter 3-5 mm under gulvnivå, med avtagbar aluminiumsdekselplate. Denne designen gir tilgang til rengjøring samtidig som den opprettholder en lav trinnhøyde på 12 mm for vogn- eller palltrafikk. Industrielle feltrapporter indikerer at innfelte føringskanaler reduserer slitasjen på styreblokkene med 60 % sammenlignet med overflatemonterte skinner i produksjonsmiljøer.
- Anti-løft geometri: Overhead styreprofiler med en 15-graders underskjæringsleppe forhindrer at bladene løsner under negativt vindtrykk.
- Komprimerbare værforseglinger: Dobbel durometer EPDM-tetninger (60 shore A-base, 30 shore A-leppe) montert i hylsehulen oppnår klasse 4 luftgjennomtrengelighet i henhold til EN 12207.
- Utvidelsesgap: Rammeprofiler lengre enn 4 meter har en skjult ekspansjonsskjøt med 8 mm vandringskapasitet for å imøtekomme termiske bevegelser.
4. Utvalgsmatrise for industrielle applikasjoner
Å velge riktig ekstruderingstype krever kartlegging av applikasjonskrav til profilfunksjoner. Følgende matrise veileder ingeniører gjennom beslutningsprosessen basert på syklusfrekvens, miljø og belastning.
Best for: Hangardører, store lagerskillevegger, luftsluser for renrom. Gir 1:3 teleskopforhold med 40 % mindre takhøyde.
Best for: kjølelagring (ned til -30°C), farmasøytisk produksjon, støvkrevende miljøer. Oppnår luftlekkasje ≤1,2 m³/t/m.
Best for: Eksterne skyvedører, orkanutsatte områder, inngangsveier med høy trafikk. Tåler 2,5 kPa vindtrykk uten hjelpelåser.
Best for: Automatiserte samlebånd, bilvaskesystemer, bagasjehåndteringsdører. Vurdert for 1,5 millioner sykluser ved 800 kg/m belastning.
5. Benchmarks for materiale og overflateytelse
Ekstruderte profiler for spesialiserte dørsystemer er ikke generisk 6063-legering. Industrielle applikasjoner krever 6061-T6 eller 6005A-T6 legeringer med minimum flytegrense på 240 MPa. Overflatebehandling er like kritisk:
- Anodisering (Klasse AA15): 15 mikron tykkelse, egnet for innendørs eller moderat UV-eksponering. Hardhet 350-400 HV.
- Polyester pulverbelegg (80-100 mikron): Nødvendig for kystnære eller kjemiske miljøer. Saltspraymotstanden overstiger 1000 timer per ASTM B117.
- Fluorokarbon (PVDF) belegg: For ekstrem UV og industriell forurensning. Beholder farge og glans etter 10 års utendørs eksponering.
Saksdata: Korrosjonsbestandighet i aggressive miljøer
En studie som sammenlignet ubehandlede 6063-T5, anodiserte og pulverlakkerte profiler i et gjødselproduksjonsanlegg (høy ammoniakk og fuktighet) viste at etter 18 måneder viste ubehandlede ekstruderte gropkorrosjon ved 0,3 mm dybde. Anodiserte profiler viste mindre overflateetsing (0,05 mm), mens pulverlakkerte profiler ikke hadde noe målbart materialtap. For automatiske skyvedørsprofiler opererer i nærheten av vaskestasjoner, anbefales PVDF-belegg for å forhindre galvanisk korrosjon fra forskjellige festemidler.
6. Installasjons- og vedlikeholdsprotokoller
Selv den mest avanserte ekstruderte aluminiumsprofilen vil underprestere uten korrekt installasjon og periodisk service. Følgende sjekkliste representerer bransjens beste praksis for skyvedørssystems :
Installasjon: Sjekkliste for kritisk toleranse
- Toppskinneretthet: maks avvik 1,5 mm over 6 m lengde (laseroppretting).
- Vertikal lodd av siderammer: innenfor 2 mm per 3 m høyde.
- Valseeksentrisk justering: Forspenning til 75 % av maksimal anbefalt nedbøyning.
- Interlocking stile inngrep: 5-7 mm overlapping på midten møte stiler.
Vedlikeholdsplan (høysyklusapplikasjoner)
- Månedlig: Rengjør sporavfall; inspiser rulleflenser for flate flekker.
- Kvartalsvis: Kontroller alle M6/M8 festemidler for å holde på momentet; smør nylonføringer med tørr silikonspray.
- Årlig: Mål slitasje på styreskinnene (skift ut hvis slitasjen overstiger 0,8 mm dybde); inspiser tetningslister for hylseskjøter.
7. Vanlige spørsmål: Engineering ekstruderte profiler for skyvedører og teleskopdører
Spørsmål 1: Hva er det maksimale ikke-støttede spennet for en teleskopisk dør i aluminiumsprofilskinne?
A1: For en standard kraftig skinneprofil (80 mm bredde x 60 mm høyde), er det maksimale ustøttede spennet mellom opphengsbrakettene 2,4 meter ved støtte for en dørvekt på opptil 400 kg. For lengre spenn skal det spesifiseres mellomliggende støttebeslag eller forsterkede doble baneprofiler. Tekniske retningslinjer foreslår nedbøyning ≤ L/500 under full belastning for å forhindre at rullen binder seg.
Q2: Hvordan oppnår aluminiumsprofiler av hylsetype termiske brudd uten at det går på bekostning av styrken?
A2: Profiler av hylsetype bruker et "polyamidstiver"-system: to separate aluminiumskamre er forbundet med glassforsterkede polyamidstrimler (25-35 % glassfiber). Denne konstruksjonen reduserer varmeledningsevnen fra 210 W/mK (aluminium) til ca. 0,25 W/mK ved bruddpunktet. Den mekaniske forriglingen beholder en bøyestyrke på 180 N/mm², tilstrekkelig for de fleste industrielle dørapplikasjoner ned til -20°C.
Q3: Kan jeg ettermontere et standard skyvedørsystem med kraftige styreskinner?
A3: Ettermontering er bare mulig hvis den eksisterende skinneprofilen har et kompatibelt monteringsgrensesnitt (vanligvis en 20 mm T-spor eller en flat 40 mm avsats). De nye kraftige skinnene krever dypere hjulinngrep (12 mm vs 8 mm) og ofte en bredere sporvidde. Produsenter anbefaler å bytte ut hele overliggende beltemontasje for å sikre korrekt rullegeometri og lastfordeling. Delvis ettermontering har vist 70 % økning i sidevibrasjoner ved hastigheter over 0,5 m/s.
Q4: Hva er den typiske ledetiden for tilpassede multi-track teleskopprofiler?
A4: For tilpassede ekstruderinger (unike tverrsnittsdyser), krever verktøyfremstilling 4-6 uker. Prøveekstruderingskjøringer (3-5 meters lengder) kan fullføres innen 2 uker etter dysegodkjenning. Masseproduksjon (500 kg bestillinger) sendes vanligvis 4-6 uker fra prøvegodkjenning. Standard teleskopdører i aluminiumsprofil er allment tilgjengelige og kan sendes innen 10-14 dager.
Q5: Hvordan beregner jeg nødvendig veggtykkelse for en skyvedørsstil?
A5: Minste veggtykkelse (t) kan estimeres ved å bruke: t = (P * W) / (2 * σ_allow * L) hvor P er vindtrykk (Pa), W er dørbredde (m), σ_allow er tillatt spenning (typisk 110 MPa for 6063-T6 ved sikkerhetsfaktor 2), og L er stilklengde (m). For standard 3m x 2,5m dører i 1,5 kPa vindsone er minimum veggtykkelse 2,2 mm. De fleste industriprofiler bruker 2,5-3,0 mm for å innlemme monteringsspor.
Q6: Er automatiske skyvedørsprofiler kompatible med pneumatiske operatører?
A6: Ja, men ekstruderingen må inkludere en dedikert pneumatisk sylinderkanal – typisk et 30 mm x 20 mm lukket hulrom med tilgangsspor for gaffelfester. Standard automatiske skyvedørsprofiler designet for elektriske operatører mangler nødvendig innvendig forsterkning for pneumatiske skyvekrefter (som kan overstige 1500 N ved 6 bar). Be om en "pneumatisk-klar" profilvariant med forsterkede indre ribber og monteringsutstyr.